Качество – наша стратегия!
Обращение в компанию «SMART STEEL» — это возможность выполнить сварочные работы любой сложности быстро и качественно. Специалисты предприятия обладают большим опытом и знаниями для работы с алюминием, сплавами и другими металлами. Для соединения заготовок используются современные технологии и оборудование. Сварка алюминия выполняется с применением станков-полуавтоматов, аргона. Активно применяется ручная электродуговая сварка. Компания гарантирует ровный и качественный шов без дефектов, трещин и полостей, работает с чистым алюминием, сплавами, содержащими другие химические элементы.
Использование алюминиевых деталей и заготовок актуально в различных сферах деятельности. Продукция из легкого, устойчивого к окислению и коррозии металла применяется в машино- и приборостроении, энергетике, производстве различных механизмов и изделий хозяйственного назначения, на бытовом уровне. Сварка алюминия требует соблюдения определенных условий, выполняется профессионалами, обладающими соответствующими навыками, опытом, оборудованием. Компания «SMART STEEL» предлагает услуги сварки алюминиевых заготовок, обеспечивает высокое качество и оперативность выполняемых работ.
Достоинствами алюминиевых сплавов являются небольшой вес, высокие показатели теплопроводности, способность выдерживать механические нагрузки и химические воздействия. Подобные технические характеристики и состав делают сварку металла сложной и трудоемкой задачей. Основными сложностями технологического процесса являются:
При выполнении сварки мастер должен применить максимальные усилия для защиты участка обработки. Чаще всего для этого используется аргон или другие инертные газы, ограничивающие приток кислорода в зону обработки. Допускается использование углекислого газа, замедляющего процессы окисления металла.
Сварка алюминия выполняется с использованием специальных теплоотводящих подложек. Такой подход дает возможность уменьшить текучесть расплавленного материала. Высокая теплопроводность алюминия требует использования большой величины тока дугового разряда. До начала работ необходимо выяснить точную марку металла, подобрать подходящий температурный режим и способ обработки.
Используемые компанией «SMART STEEL» технологии и способы сварки алюминия зависят от нескольких факторов. Основными критериями выбор являются химический состав металла, особенности деталей и заготовок, условия обработки. Чаще всего применяются следующие технологии:
Для качественного соединения свариваемых поверхностей необходимо разрушить тугоплавкую оксидную пленку на поверхности металла. для этого при сварке используется ток с обратной полярность. За счет катодного распыления пленка на поверхности постепенно разрушается. При несоблюдении полярности выполнить качественное соединение деталей невозможно.
Тщательная подготовка заготовок и оборудования является обязательным условием качественного выполнения работ. Необходимо обработать кромки и срезы металла ручным или электроинструментом. Стандартными подготовительными операциями являются:
Указанные операции занимают минимум времени. При этом качество шва при выполнении сварочных операций становится намного более высоким. В противном случае алюминиевые заготовки будут приварены непрочно, с дефектами, появлениями трещин и пустот.
Вне зависимости от выбранного способа сварки деталей из алюминиевого сплава, необходимо защитить зону работы от загрязнений. Помещение, в котором выполняются операции, должно быть сухим и не пыльным. Исключается движение воздуха со скоростью более 0,2 м/сек. Арматура, отвечающая за подачу газа, а также сварочную горелку тщательно обрабатывают и промывают обезжиривающими составами.
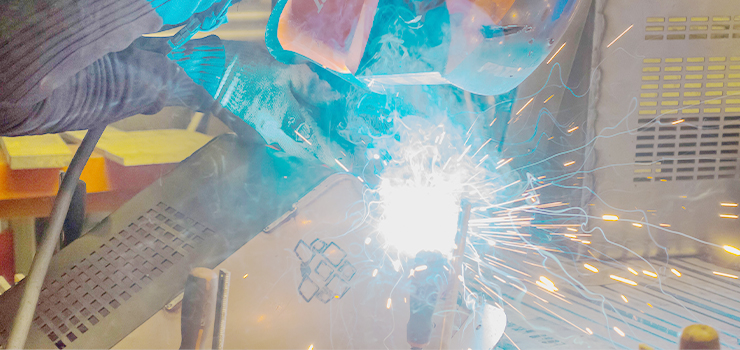
Компания «SMART STEEL» в некоторых случаях использует технологию ручной сварки. Такой подход возможен при отсутствии возможности выполнения работ другими способами. Для соединения алюминиевых заготовок используются электроды нескольких типов, например, ОК, ОЗАНА, ОЗА, УАНА, ЭВЧ. Стоимость, технические характеристики, назначение элементов отличаются.
Ручная дуговая сварка покрытыми электродами используется при соединении заготовок не толще 4 мм, если готовая конструкция не является ответственной. Технология работает при подаче тока обратной полярности. Для достижения высокого качества заготовки разогреваются до температуры от 250 до 400 градусов, в зависимости от размера изделия.
Сварка с использованием угольных электродов также применяется при соединении неответственных конструкций, но при подаче тока прямой полярности. Если толщина заготовок более 2,5 мм, выполняется разделка кромок. Соблюдение этапов технологического процесса предполагает подачу пастообразного флюса.
Наиболее востребованной является технология сварки вольфрамовыми электродами. Для получения соединения высокого качества необходимо создать защитную среду из аргона или гелия. Разрушение оксидной пленки обеспечивается наличием электрической дуги от источника переменного тока.
Технология электродуговой сварки в ручном режиме состоит из следующих этапов:
Привлечение к работам квалифицированных специалистов позволяет выполнить качественную сварку с помощью ручной электродуговой технологии. Для получения необходимых навыков потребуется длительное обучение и практика.
Формирование качественного шва при использовании технологии аргоновой сварки возможно в случае соблюдения нескольких условий. В первую очередь высокие требования предъявляются к самому аппарату. Также важно обеспечить правильное хранение и подачу расходных материалов, использование дополнительного инструмента.
Стандартным оборудованием для проведения подобных работ являются:
Технология соединения алюминиевых заготовок с использованием подобного метода предполагает подачу газа по специальным коммуникациям. Сварочная проволока подается со специальной бабины. Все операции проводятся при установке заготовок на платформу с поверхностью из нержавеющей стали.
Предварительно выполняется очистка свариваемых поверхностей специальными составами. Важно обезжирить поверхность, после чего удалить тугоплавкую оксидную пленку металлической щеткой. Разделка заготовок потребуется, если их толщина превышает 4 мм. В некоторых случаях очистка поверхности выполняется шлифовальным инструментом.
При аргоновой сварке величина дуги не должна превышать 3 мм. Шов формируется при продольном перемещении горелки, поперечные движения полностью исключены. Для оперативного тепла из зоны обработки используются металлические листы, которые подкладываются под место соединения заготовок.
Сварка аргоном выполняется при относительно небольшом нагреве заготовок, что особенно важно для соединения элементов со сложной формой. Шов получается ровным и однородным, без дефектов, пор и примесей. Глубина проплавления, при соблюдении технологического процесса, остается одинаковой. Скорость и равномерность подачи проволоки выделяют такой способ среди альтернативных технологий.
Технология MIG-сварки с использованием станков-полуавтоматов имеет массу преимуществ Основными из них являются высокое качество шва и скорость соединения заготовок. За счет высокой мощности импульсного оборудования удается быстро разрушить тугоплавкую пленку и добиться качественной сварки.
Для выполнения подобных работ требуется современное оборудование. Возможна модернизация стандартного полуавтоматического сварочного аппарата. К особенностям сварки полуавтоматическими станками относятся:
Кроме указанных, используются технологии лазерной и плазменной сварки алюминия. Компания «SMART STEEL» обладает необходимым оборудованием, укомплектована штатом квалифицированных мастеров, способных выполнить сварку любых по размеру и сложности изделий быстро и качественно.